


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


O compensado de alta qualidade sempre começa na fase de descascamento. Uma configuração de maquinário abaixo do padrão cria defeitos em cascata, como variações de espessura e superfícies ásperas. Essas inconsistências de material comprometem, em última análise, as operações de prensagem a quente e reduzem a classificação final do painel. Atualizar uma instalação existente ou estabelecer uma nova linha requer um planejamento deliberado. Você deve combinar as especificações do maquinário diretamente com os insumos reais de matéria-prima e as metas diárias de capacidade. Muitos compradores cometem o erro de comprar apenas pela velocidade operacional máxima. Em vez disso, você precisa de uma abordagem holística para a seleção de equipamentos. Este guia fornece um quadro estratégico para avaliar as capacidades técnicas e os riscos de implementação. Você aprenderá como identificar as especificações corretas para suas espécies de madeira e diâmetros de toras específicos. Ao aplicar esses métodos de avaliação, você garante que seu investimento de capital produza uma linha de produção confiável e de alta recuperação. Você pode então dimensionar as operações com eficiência e, ao mesmo tempo, manter rígidos padrões de qualidade do setor.
O diâmetro bruto da tora e as espécies de madeira (madeira dura vs. madeira macia) devem ditar sua escolha entre máquinas descascadoras de folheado com ou sem fuso.
A precisão depende muito da automação CNC e dos ajustes da faca acionados por servo para manter tolerâncias de espessura rigorosas e minimizar o desperdício.
O Custo Total de Propriedade (TCO) vai além do preço de compra; a avaliação do comprador deve incluir consumo de energia, disponibilidade de peças sobressalentes e tempo de inatividade para manutenção preventiva.
A integração perfeita com equipamentos posteriores (cortadores de folheados, empilhadores e prensas a quente) é fundamental para evitar gargalos na produção.
Você não pode avaliar máquinas sem primeiro compreender sua linha de base de produção específica. O equipamento certo deve estar perfeitamente alinhado com suas matérias-primas. Ele também precisa atingir suas metas diárias de volume. A falta de definição desses parâmetros geralmente resulta na compra de equipamentos de baixa potência ou excessivamente complexos.
Avalie os diâmetros médio, mínimo e máximo das toras que sua instalação processa. A madeira varia muito dependendo da região. Estabeleça suposições específicas sobre a densidade da madeira e o teor de umidade antes de entrar em contato com os fornecedores. Madeiras nobres de alta densidade requerem significativamente mais força de corte do que madeiras macias. O teor de umidade também altera o comportamento da madeira durante o corte. As toras molhadas descascam mais facilmente, mas requerem mecanismos de aderência robustos para evitar escorregões.
Meça os diâmetros dos registros: registre os maiores e menores registros que você processa diariamente.
Avalie a densidade da madeira: Categorize seu fornecimento como baixa, média ou alta densidade.
Teste os níveis de umidade: determine se você processa toras verdes, encharcadas ou relativamente secas.
Defina a faixa de espessura de folheado necessária para seus produtos. Os folheados faciais geralmente exigem tolerâncias extremamente restritas. Os folheados centrais permitem um pouco mais de flexibilidade. As margens de desvio aceitáveis são normalmente medidas em frações de milímetro. O compensado de alta qualidade exige desvios de espessura não superiores a 0,05 mm. Espessura inconsistente cria pontos fracos durante a colagem e prensagem.
Calcule o volume de produção diário necessário em metros cúbicos (CBM). Esta métrica estabelece as velocidades mínimas de descascamento que sua linha exige. Ele também define o ciclo de trabalho necessário. As operações contínuas exigem componentes pesados projetados para cargas de trabalho 24 horas por dia. Combine suas metas de volume com a capacidade de produção nominal do fabricante.
Métrica de Produção | Contraplacado padrão | Contraplacado marítimo/de alta qualidade |
|---|---|---|
Espessura alvo do folheado | 1,5 mm - 3,0 mm | 0,3 mm - 1,2 mm |
Desvio Aceitável | ± 0,10 mm | ± 0,05 mm |
Condicionamento de Log Necessário | Fervura mínima | Fervura / vaporização extensa |
Ciclo Operacional | 8 a 16 horas/dia | 24 horas/dia contínuo |
A arquitetura central do seu equipamento determina a taxa geral de recuperação. As espécies de madeira e os tamanhos iniciais das toras ditam esta escolha arquitetônica. Os fabricantes oferecem principalmente duas tecnologias distintas. Compreender suas diferenças operacionais garante maximizar o rendimento da madeira.
Essas unidades são excelentes no manuseio de toras de grande diâmetro. Eles lidam com madeiras pesadas e densas com eficiência. O mecanismo usa mandris físicos para segurar e girar a tora com firmeza. A principal vantagem é a estabilidade superior durante a fase inicial de descascamento. Os mandris evitam que toras pesadas vibrem fora do centro.
No entanto, você deve aceitar certas compensações. Os mandris físicos requerem uma quantidade mínima de madeira para manter a aderência. Eles deixam um núcleo residual maior para trás. Este núcleo residual representa resíduos de madeira com casca. Se você processa madeira nobre altamente valiosa, esse desperdício afeta a eficiência do material.
Esses modelos funcionam de maneira diferente. Eles conduzem a tora por meio de rolos de fricção sem mandris centrais. Eles são a melhor escolha para toras de pequeno diâmetro e madeira de plantação. Uma máquina de descascar folheados que utiliza este design sem fuso maximiza a utilização do núcleo.
Eles oferecem peeling contínuo de alta velocidade altamente eficiente. Você pode reduzir o desperdício do núcleo até diâmetros mínimos. Muitos modelos descascam os núcleos até 20 mm ou 30 mm. A principal compensação é a preparação. Os modelos sem fuso requerem toras pré-arredondadas para um desempenho ideal. Toras de formato irregular podem causar deslizamento do rolo.
Plantas modernas e de alta eficiência geralmente implementam ambas as arquiteturas simultaneamente. Você começa usando uma máquina de fuso para o descascamento primário de uma tora grande. Assim que o diâmetro da tora diminuir até o limite do mandril, você transfere o núcleo restante. A máquina secundária sem fuso então processa esse núcleo até seu tamanho mínimo absoluto. Este processo de duas etapas maximiza o rendimento e garante que nenhuma madeira valiosa seja desperdiçada.
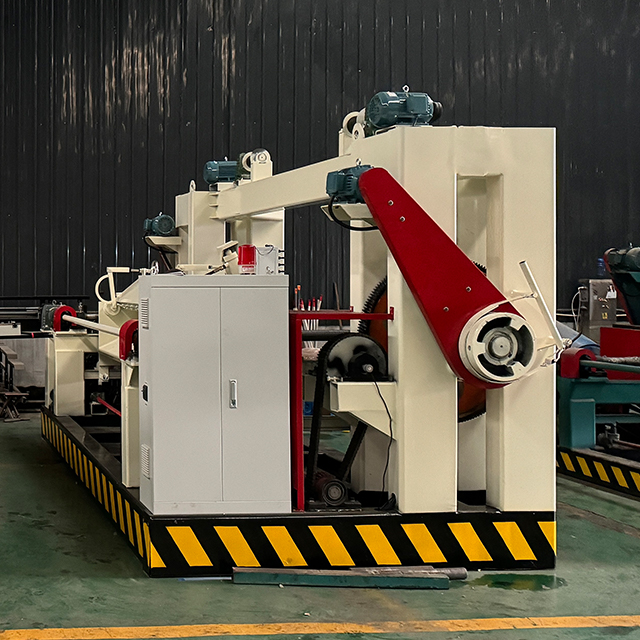
Você precisa traduzir os recursos da máquina em resultados de produção tangíveis. Equipamentos modernos incorporam tecnologias digitais e mecânicas avançadas. A avaliação dessas dimensões ajuda a separar máquinas premium de projetos desatualizados.
Avalie sistemas acionados por servomotores versus alimentações mecânicas tradicionais. Os sistemas CNC oferecem ajustes precisos e automatizados de espessura. Eles reduzem o erro do operador e minimizam o desperdício de material. Os sistemas mecânicos tradicionais dependem de engrenagens e ajustes manuais. Esses sistemas mais antigos lutam para manter uma espessura consistente durante longos turnos.
Melhores Práticas: Escolha sempre sistemas que integrem servocontroles de circuito fechado. Eles monitoram as posições das facas em tempo real e fazem microajustes automaticamente.
Avalie o mecanismo específico usado para microajustar a folga da faca. O controle do ângulo de inclinação afeta diretamente a suavidade da superfície. Ajustes mais rápidos e sem ferramentas reduzem significativamente o tempo de inatividade para manutenção durante as trocas de lâminas. Se os operadores tiverem dificuldade para ajustar a folga da faca, eles poderão executar configurações abaixo do ideal. Isso leva a superfícies folheadas ásperas.
Examine cuidadosamente os mecanismos de acionamento. Procure rolos de fricção endurecidos e resistentes ao desgaste em modelos sem fuso. Caixas de engrenagens confiáveis e resistentes evitam deslizamentos em toras molhadas. Madeiras altamente resinosas também requerem texturas agressivas de rolos para manter a aderência. Sistemas de acionamento fracos param ao atingir nós densos.
Compare o consumo de energia operacional com a capacidade de saída real. As máquinas modernas integram inversores de frequência variável (VFDs) nos motores principais. Os VFDs ajustam o consumo de energia com base nas cargas em tempo real. Eles proporcionam economias substanciais de energia a longo prazo. Eles também reduzem o estresse mecânico nas caixas de câmbio durante as fases de inicialização.
Comprar o equipamento é apenas metade do desafio. Você deve integrá-lo com sucesso ao seu ambiente de fábrica existente. Um planejamento deficiente cria gargalos no fluxo de trabalho. Restringe a movimentação de materiais e limita a produtividade geral.
Mapeie cuidadosamente as dimensões físicas necessárias. Não meça apenas a própria máquina. Inclua o espaço necessário para transportadores de toras de alimentação. Calcule a distância de saída necessária para tosquiadeiras rotativas contínuas. Uma padrão máquina de produção de folheados requer espaço adequado para acesso de empilhadeiras. As equipes de manutenção precisam de espaço para extrair rolos pesados com segurança.
Avalie a complexidade das interfaces digitais avançadas. Máquinas altamente automatizadas exigem menos operadores no local. Contudo, exigem formação técnica específica. Os operadores devem aprender a solucionar problemas digitais em vez de apenas torcer mecânico. Você deve fazer parceria com fornecedores que ofereçam programas abrangentes de treinamento no local.
Considere a acessibilidade dos pontos de lubrificação diária. A lubrificação automática centralizada é uma grande vantagem. Garante que os rolamentos recebam graxa sem interromper a produção. Avalie a vida útil padrão de componentes críticos de desgaste. Facas, rolamentos e rolos de fricção desgastam-se de forma previsível. O fácil acesso a essas peças mantém sua linha funcionando perfeitamente.
Erro comum: Ignorar a altura dos transportadores de saída, levando ao travamento frequente da lâmina antes do cortador.
Melhores Práticas: Padronize o layout do seu piso usando modelos CAD fornecidos pelo fabricante do maquinário.
A seleção de um parceiro de fabricação exige uma devida diligência rigorosa. O mercado de máquinas contém muitos fornecedores que oferecem especificações semelhantes no papel. Você deve consultar o folheto para verificar os recursos de suporte pós-instalação.
Vá além das garantias padrão de um ano. Avaliar a disponibilidade de técnicos regionais. Você precisa de tempos de resposta garantidos para diagnósticos digitais. Muitas máquinas modernas possuem recursos de monitoramento remoto. Os engenheiros podem diagnosticar problemas de software em todo o mundo. Certifique-se de que seu fornecedor ofereça esse serviço remoto de solução de problemas.
Evite peças de desgaste patenteadas sempre que possível. As peças proprietárias prendem você a substituições de alto custo. Eles também sofrem com tempos lentos de envio internacional. Rolamentos, motores e vedações hidráulicas padrão da indústria são altamente preferíveis. Você pode adquirir componentes padrão localmente para evitar tempo de inatividade prolongado.
Solicite um teste de descascamento usando sua espécie de madeira específica. Envie um lote de amostras de toras para as instalações de testes do fabricante. Alternativamente, peça ao fabricante sites de referência. Visite uma fábrica que opera em escala semelhante à sua. Observe a máquina funcionando em condições reais antes de solicitar um orçamento final.
Selecionar o equipamento de descascamento certo é um exercício de equilíbrio entre as realidades das matérias-primas e a automação de precisão. Você deve avaliar os diâmetros das toras e as espécies de madeira com precisão. Esses dados orientam sua escolha entre arquiteturas com e sem fuso. Controles CNC modernos e ajustes acionados por servo garantem a consistência de espessura que seu mercado exige. A integração do piso e o treinamento do operador garantem que essas características técnicas se traduzam em ganhos diários de produção.
Priorize o rendimento e a consistência da espessura em relação à velocidade máxima teórica. O descascamento rápido não significa nada se o material resultante for muito áspero para painéis de alta qualidade. O foco na taxa de recuperação garante a lucratividade de toda a sua operação de fabricação de compensado. Consulte suas equipes internas de engenharia hoje mesmo. Audite seu mix de logs atual e defina especificações técnicas exatas antes de entrar em contato com fornecedores.
R: Normalmente entre 20 mm e 40 mm, dependendo da configuração do rolo da máquina e da densidade da madeira. Esse recurso maximiza o rendimento geral da madeira e minimiza o desperdício.
R: Sim, desde que a máquina possua passo de faca controlado por CNC e acionamentos de velocidade variável. Esses recursos se ajustam a diferentes resistências de corte. No entanto, máquinas dedicadas otimizadas para densidades específicas apresentam melhor desempenho.
R: Varia de acordo com a espécie de madeira e a limpeza da tora, principalmente a presença de areia ou sujeira incrustada. Operações contínuas de alto volume normalmente trocam facas a cada 4 a 8 horas para manter tolerâncias rigorosas de espessura.


