


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


O aumento dos preços da madeira bruta exerceu extrema pressão sobre as margens de lucro. Pequenas ineficiências durante o peeling composto rapidamente. Eles criam enormes perdas anuais de receita para os operadores das usinas. Você simplesmente não pode ignorar essas perdas diárias. Depender de equipamentos legados limita artificialmente as taxas de recuperação. Os sistemas antigos deixam madeira utilizável de alto valor presa no núcleo da tora. Você também perde material precioso devido a variações de espessura.
Devemos mudar a forma como processamos logs brutos. As fábricas modernas necessitam de um melhor quadro de avaliação. A atualização para uma moderna máquina de produção de folheados resolve esses problemas críticos. Esta atualização transforma a utilização de matéria-prima. Vamos nos concentrar em avanços mecânicos específicos hoje. Você aprenderá como essas inovações se traduzem diretamente em melhorias mensuráveis de rendimento. Também mostraremos como garantir um retorno verificável do investimento.
Redução de núcleo: A moderna tecnologia sem fuso permite que as fresadoras descasquem em diâmetros de núcleo significativamente menores, maximizando a produção de cada tora.
Controle de precisão: A digitalização automatizada e os ajustes dinâmicos da lâmina eliminam a espessura inconsistente do folheado, reduzindo as taxas de rejeição.
Utilização de toras pequenas: A atualização de sua máquina de descascar folheados transforma toras de plantações de pequeno diâmetro, anteriormente não lucrativas, em matéria-prima viável.
ROI medido: As atualizações de equipamentos devem ser avaliadas não apenas pela velocidade de produção, mas também pelo aumento percentual verificável na recuperação de matéria-prima em relação ao tempo de inatividade da implementação.
Você deve tratar sua taxa de recuperação de verniz como uma métrica crítica de negócios. Ele serve como elo direto entre os custos de aquisição de toras brutas e as margens de lucro finais do compensado. A taxa de recuperação mede o volume de verniz utilizável produzido a partir de um determinado volume de toras. Cada milímetro de madeira desperdiçada corrói diretamente o seu lucro líquido. Os operadores de fábricas muitas vezes lutam para otimizar essa métrica usando tecnologia desatualizada.
As configurações de fabricação tradicionais perdem rendimento em três áreas principais. Primeiro, as máquinas legadas acionadas por mandril deixam enormes falhas residuais no núcleo. Eles geralmente deixam para trás 80 mm a 100 mm de madeira perfeitamente utilizável. Esses resíduos representam milhares de metros cúbicos de material perdido anualmente. Você efetivamente paga pela madeira que nunca converte em produto vendável.
Em segundo lugar, as máquinas mais antigas produzem verificações severas no torno. Eles geram superfícies ásperas na folha de madeira. O processamento posterior deve corrigir esses defeitos. Os trabalhadores aplicam lixamento excessivo apenas para atender aos padrões de qualidade. O lixamento remove espessuras preciosas. Isso desperdiça material e retarda sua linha de produção geral.
Terceiro, os equipamentos legados não conseguem processar logs irregulares de forma eficiente. Toras de pequeno diâmetro muitas vezes lascam-se ou giram. A sua operação perde fontes de madeira mais baratas. Uma atualização bem-sucedida da máquina deve corrigir essas falhas específicas. Deve demonstrar uma redução acentuada no desperdício de matérias-primas. Fundamentalmente, isso deve ser alcançado sem comprometer a velocidade da linha contínua.
Você pode ver claramente a diferença de desempenho ao comparar as capacidades da máquina lado a lado.
Métrica de Produção | Sistemas de Peeling Legados | Sistemas Modernos Atualizados |
|---|---|---|
Eliminação residual do núcleo | 80mm - 100mm | Abaixo de 40 mm |
Tolerância de Espessura | Alta variação (±0,15mm) | Microprecisão (±0,05mm) |
Manuseio de toras pequenas | Alta taxa de spin-out | Condução em superfície estável |
Qualidade de Superfície | Requer lixamento pesado | Acabamento suave, baixa profundidade de verificação |
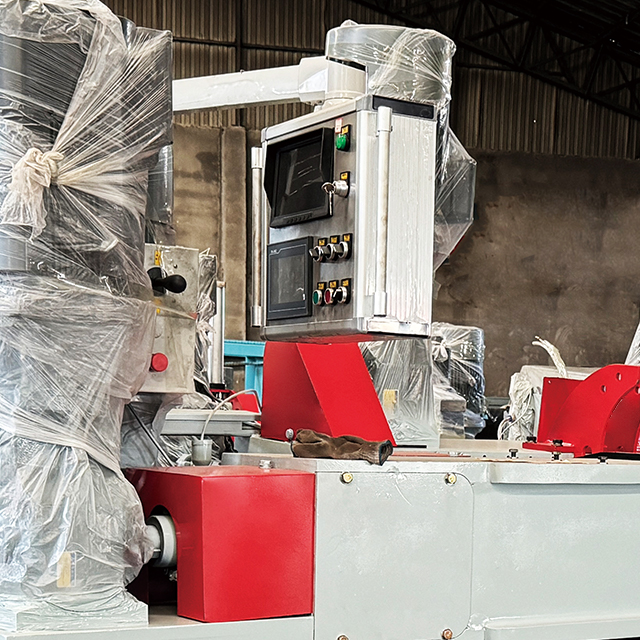
Compreender as inovações mecânicas ajuda você a tomar decisões de compra mais inteligentes. As máquinas atuais têm uma aparência e um funcionamento diferentes dos seus antecessores. Eles contam com sensores, automação e mecanismos de direção alternativos. Esses componentes trabalham juntos para extrair o máximo valor da sua madeira.
Os sistemas sem fuso representam um enorme salto na eficiência do descascamento. Tornos tradicionais seguram toras por meio de mandris centrais. Esses mandris requerem madeira central sólida para serem agarrados. Centros moles ou apodrecidos fazem com que a tora se rasgue. Em vez disso, os sistemas sem fuso conduzem a tora da superfície externa. Eles usam rolos motorizados para girar a madeira. Esta abordagem distribui a força motriz uniformemente pela face da tora.
Esta tecnologia oferece um enorme benefício de rendimento. Ele permite que os moinhos descasquem até 40 mm ou menos. Você extrai o máximo de folhas contínuas exatamente do mesmo registro. Núcleos menores significam produtos mais vendáveis. Você transforma desperdício em receita instantaneamente.
A centralização da tora determina o sucesso de todo o ciclo de descascamento. Uma centralização deficiente cria "rabos de peixe" excessivos e fitas quebradas. As máquinas modernas utilizam scanners ópticos e a laser antes do início do descascamento. Esses sensores constroem um perfil 3D do bloco recebido. O sistema analisa varredura, conicidade e irregularidades de superfície.
Este scanner que calcula o eixo de corte ideal produz benefícios imediatos. Calcula o centro geométrico instantaneamente. O torno alinha o bloco perfeitamente antes que a lâmina engate. Isto reduz significativamente o desperdício inicial de “arredondamento”. Você obtém fitas completas e contínuas com muito mais rapidez.
Espessura inconsistente destrói as margens do compensado. Pontos grossos usam muita madeira. Pontos finos criam painéis fracos. O controle dinâmico do intervalo entre facas resolve exatamente esse problema. Os sistemas modernos utilizam motores CNC para ajustar o passo da lâmina em tempo real. A máquina altera o ângulo à medida que o diâmetro da tora diminui.
Este controle automatizado de passo mantém tolerâncias exatas de espessura. Previne a produção de facetas fracas ou excessivamente espessas. Folhas consistentes passam por verificações de qualidade posteriores. Eles requerem menos cola durante a prensagem. Eles pressionam de forma mais plana e secam mais rápido.
Você deve avaliar estrategicamente possíveis atualizações de equipamentos. Nem todas as máquinas se adaptam a todos os ambientes de fábrica. Você precisa de máquinas alinhadas com as restrições específicas da sua cadeia de suprimentos. Concentre sua avaliação em três áreas principais de capacidade.
Capacidade para toras pequenas: A indústria continua migrando para madeira cultivada em plantações. Os gestores de compras compram eucalipto, choupo e outras espécies de rápido crescimento. Essas toras chegam à fábrica com diâmetros bem menores. Você deve avaliar as máquinas com base no manuseio especializado dessas espécies específicas. Uma de alta qualidade máquina descascadora de folheados evita rachaduras e spin-outs ao processar esses blocos delicados de pequeno diâmetro.
Integração com soluções de composição: Peeling é apenas metade da batalha. Sua taxa de recuperação também depende do manuseio de tiras estreitas. Avalie como a saída da máquina combina com equipamentos de composição avançados. Compositores de alta tecnologia costuram tiras estreitas ou cortadas em folhas completas de 4x8. A integração perfeita entre o torno e o compositor minimiza o desperdício posterior. Você economiza materiais que normalmente vão para o picador.
Durabilidade e estabilidade de tolerância: Os ambientes de processamento de madeira prejudicam as máquinas. Poeira, umidade e vibração constante prejudicam a precisão do sensor. A capacidade de uma máquina de manter a precisão micromilimétrica ao longo de milhares de horas operacionais determina a consistência do rendimento a longo prazo. Procure estruturas pesadas de ferro fundido. Exija guias lineares de alta qualidade. Pergunte aos fabricantes sobre a vida útil dos rolamentos.
As atualizações de equipamentos exigem justificativas financeiras rigorosas. Não se pode confiar em promessas vagas de melhores resultados. Você deve construir um modelo matemático para projetar o retorno do investimento. Este modelo deve isolar variáveis específicas.
Você pode explicar a modelagem de ROI usando três variáveis específicas. Acompanhe essas métricas para construir um caso de negócios à prova de balas.
Variável A: Custo por metro cúbico de tora bruta. Isso define sua despesa básica com matéria-prima.
Variável B: Percentual de redução nos resíduos básicos. Diminuir seu núcleo de 90 mm para 40 mm produz um ganho volumétrico específico por bloco.
Variável C: Redução de rejeitos a jusante. Meça a diminuição do desperdício de tosquia e das folhas secas rejeitadas.
Multiplique o volume recuperado (Variáveis B e C) pelo custo da matéria-prima (Variável A). Isso revela suas economias financeiras diárias.
Você deve manter estrito ceticismo contra os fabricantes que afirmam “desperdício zero”. A fabricação industrial sempre produz algum subproduto. O ROI real depende muito da sua espécie de tora específica. Também depende dos seus processos de condicionamento. A proficiência do operador desempenha um papel importante na realização do rendimento. Peça aos fornecedores estimativas conservadoras e realistas. Exija dados com base nas espécies de madeira exatas que você processa.
Seu período de retorno define o sucesso do projeto. Compare suas economias de material modeladas com as despesas de capital do novo maquinário. Uma fábrica altamente eficiente muitas vezes recupera o seu investimento rapidamente. A poupança gera fluxo de caixa imediatamente. A redução dos custos de madeira e o menor uso de cola aceleram o cronograma de retorno do investimento. Uma instalação típica de alto desempenho deve demonstrar um período de retorno do investimento de 18 a 24 meses.
A instalação de novos equipamentos interrompe as operações padrão. Você deve gerenciar ativamente os riscos de implementação. A falta de preparação de suas instalações leva a um tempo de inatividade prolongado. Também impede que a nova tecnologia atinja todo o seu potencial.
Sensores avançados e controles CNC exigem qualificação dedicada. Seus operadores veteranos devem fazer a transição de alavancas analógicas para telas sensíveis ao toque digitais. Uma máquina de alta tecnologia mal operada produz resultados piores do que uma máquina analógica bem conservada. Invista fortemente na formação inicial. Trabalhe em estreita colaboração com o fabricante durante o comissionamento. Ensine seus operadores a ler os diagnósticos do scanner. Mostre-lhes como ajustar perfis de pitch digital.
Você não pode ignorar suas práticas de pátio de toras. As máquinas de descascar não conseguem corrigir a má preparação das toras. Você deve suavizar as fibras da madeira corretamente antes que elas atinjam o torno. Os protocolos de fervura e condicionamento devem estar alinhados com a velocidade e a geometria da lâmina da nova máquina. Se você alimentar toras frias e secas em um torno sem fuso de alta velocidade, a madeira se quebrará. Recalibre suas cubas de aquecimento para corresponder ao aumento da produtividade.
Você deve impor cronogramas rígidos de manutenção preventiva. A automação de alta velocidade exige perfeição. Uma lâmina desalinhada em uma linha rápida pode arruinar centenas de toras em um único turno. As verificações diárias de calibração são obrigatórias. Mantenha seu equipamento de afiação de facas em perfeitas condições. Limpe os sensores laser a cada turno para garantir uma digitalização precisa. Máquinas de precisão só fornecem resultados precisos quando mantidas rigorosamente.
Você enfrenta intensa pressão para maximizar o rendimento do material. A atualização correta do equipamento aborda diretamente esse desafio. Você deve escolher seu maquinário com base no fornecimento específico de toras. Considere o diâmetro médio das toras e as espécies de madeira. Identifique sua atual fonte primária de resíduos. Decida se você perde mais dinheiro com núcleos grandes ou com variações de espessura. Essa lógica de seleção garante que você compre a solução correta.
Você deve agir para validar esses conceitos. Entre em contato diretamente com os fabricantes de equipamentos. Solicite estudos de caso empíricos detalhando melhorias na taxa de recuperação. Insista para que eles forneçam dados sobre espécies idênticas às que sua fábrica processa. Por fim, agende uma auditoria mecânica no local. Uma auditoria completa revela exatamente onde sua linha atual gera lucro. Você pode então interromper esses vazamentos permanentemente.
R: Os benchmarks do setor normalmente variam de 45% a 65%. Isso varia muito dependendo da qualidade da tora, da espécie e do diâmetro do bloco. As máquinas modernas empurram as operações para o extremo superior desse espectro. Scanners ópticos atualizados e unidades sem fuso reduzem o desperdício de arredondamento e quedas de núcleo, elevando as taxas de recuperação para mais de 60% de forma consistente.
R: Um torno sem fuso usa um sistema de acionamento por fricção de superfície. Rolos motorizados giram a tora de fora. Isso evita que a tora se quebre sob pressão. Os mandris tradicionais aplicam uma força enorme no centro, que muitas vezes rasga toras pequenas ou de centro macio. A condução na superfície estabiliza totalmente o pequeno bloco.
R: Não inerentemente. Altas velocidades só reduzem a qualidade se a máquina não tiver estabilidade. Tornos modernos apresentam amortecimento automatizado de vibrações. Eles também utilizam ajustes de passo da lâmina em tempo real. Estas tecnologias combinadas evitam verificações do torno e mantêm superfícies lisas, mesmo quando operam em RPMs muito altas.
R: Sim. As máquinas modernas produzem tolerâncias de espessura muito mais restritas. Eles também criam um acabamento superficial mais liso. Isso significa que você vê muito menos variação durante a fase de prensagem. Você precisa de menos adesivo para preencher lacunas e imperfeições. Isso reduz significativamente o vazamento da cola e os custos gerais com produtos químicos.


