


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


Operar uma fábrica lucrativa de compensados ou folheados exige a maximização das taxas de recuperação de matérias-primas altamente variáveis. Você deve extrair o valor máximo de cada log. Entretanto, as usinas raramente processam toras perfeitamente uniformes. Mudanças no diâmetro das toras influenciam fortemente os fluxos de produção. Densidades variadas entre espécies de madeira dura e macia adicionam outra camada de complexidade. Essas mudanças geralmente levam a um grande desperdício de núcleos, recalibração frequente da máquina e paralisações operacionais indesejadas.
A atualização para uma moderna máquina de produção de folheados capaz de ajustes dinâmicos resolve essas frustrações diárias. Ele permite que as instalações processem uma mistura diversificada de matérias-primas sem sacrificar o rendimento ou a produtividade.
Este guia detalha as adaptações mecânicas específicas necessárias para toras altamente variáveis. Também fornecemos uma estrutura clara para avaliar as capacidades dos equipamentos. Você pode aplicar esses insights diretamente para otimizar sua própria linha de produção específica.
As modernas máquinas de produção de folheados utilizam centralização automatizada a laser e velocidades de fuso variáveis para manter o descascamento consistente à medida que o diâmetro da tora diminui.
A integração de um descascador de madeira confiável antes do torno não é negociável para o manuseio de diversas espécies, pois a espessura da casca e os níveis de granulação variam drasticamente.
Tornos rotativos sem fuso são essenciais para maximizar o rendimento de toras de pequeno diâmetro, transformando resíduos antigos em folheados utilizáveis.
Avaliar a aquisição de máquinas requer mapear a densidade da sua espécie de madeira primária em relação às capacidades de torque da máquina e à flexibilidade do ângulo da faca.
A correlação direta entre a variabilidade do diâmetro das toras e a lucratividade permanece inegável. As máquinas legadas geralmente dependem de configurações mecânicas fixas. Os operadores enfrentam dificuldades ao alimentar perfis de toras móveis em equipamentos inflexíveis. Máquinas legadas com configuração fixa produzem quedas de núcleo muito mais altas. Eles também geram espessuras irregulares de folheado em diferentes lotes de produção.
As laminadoras perdem dinheiro com cada tora mal descascada. A centralização abaixo do ideal desperdiça o valioso alburno externo. Configurações de pressão inadequadas causam rachaduras. Você simplesmente não pode ignorar os custos ocultos vinculados a equipamentos rígidos.
Considere os custos diários da inflexibilidade. A recalibração manual da máquina consome um tempo valioso ao alternar entre diferentes espécies de madeira. Seus operadores devem parar a linha para ajustar manualmente as folgas das facas e as barras de pressão. Esta intervenção manual causa graves paralisações operacionais. Você também enfrenta demandas trabalhistas crescentes. O desperdício de execução inicial aumenta durante a fase de calibração até que a máquina se estabilize.
Definir critérios de sucesso ajuda você a escolher equipamentos melhores. Uma implementação bem-sucedida depende de métricas de produção mensuráveis. Avaliamos novas instalações com base nos seguintes benchmarks:
Diâmetro mínimo do núcleo minimizado: Empurrando o núcleo de saída final para 30 mm ou 40 mm.
Tolerância de espessura consistente: Mantendo a espessura exata em espécies densas e macias.
Mudança rápida de espécies: Utilizando predefinições de software para ajustar parâmetros físicos instantaneamente.
Redução do desperdício de arredondamento: Maximização da geração contínua de fita no início do descascamento.
Equipamentos modernos eliminam erros humanos durante a fase de carregamento. Máquinas avançadas apresentam scanners a laser 3D integrados. Esses scanners mapeiam o perfil geométrico completo das toras recebidas. Eles capturam dados sobre conicidade, varredura e irregularidades de superfície em milissegundos.
O software calcula o verdadeiro eixo rotacional ideal usando esses dados. A centralização geométrica tradicional simplesmente encontra o meio das extremidades da tora. A varredura a laser encontra o volume cilíndrico máximo escondido dentro da tora. O carregador então posiciona o bloco perfeitamente nos fusos do torno. Esta precisão reduz significativamente o desperdício de arredondamento inicial. Você obtém fitas folheadas contínuas com muito mais rapidez, independentemente do diâmetro inicial da tora.
O descascamento rotativo requer uma velocidade de corte periférica constante. A circunferência da tora diminui à medida que a faca de descascar avança em direção ao núcleo. Se a velocidade de rotação permanecer constante, a velocidade de corte real cai rapidamente. Esta queda de velocidade causa espessura irregular do folheado e superfícies ásperas.
As máquinas modernas ajustam as RPMs dinamicamente para resolver este problema geométrico. Os acionamentos de frequência variável aceleram os fusos continuamente à medida que o diâmetro diminui. Mantêm uma velocidade de descascamento periférico perfeitamente constante. Você consegue um verniz liso da casca até o núcleo.
Lidar com mudanças extremas de diâmetro requer vários tipos de máquinas. As fresadoras normalmente orquestram uma sequência utilizando dois designs de torno distintos:
Tornos de fuso acionados por mandril: Essas máquinas lidam inicialmente com toras grandes. Mandris hidráulicos pesados seguram as extremidades da tora com firmeza. Eles fornecem torque de acionamento maciço para descascamento de grande diâmetro. No entanto, o tamanho do mandril limita o tamanho da tora. Assim que a faca se aproxima dos mandris, a máquina ejeta o núcleo restante.
Sistemas de acionamento por fricção sem fuso: O núcleo restante se move para um torno sem fuso. Esses sistemas eliminam totalmente os mandris finais. Eles usam rolos de fricção periféricos motorizados para girar a tora. Esta configuração é essencial para descascar toras de pequeno diâmetro. Você pode descascar antigos núcleos de resíduos até um diâmetro incrivelmente apertado de 30-40 mm.
A combinação de ambas as tecnologias garante a recuperação máxima. Você extrai verniz valioso de toras grandes enquanto transforma pequenas sobras em material utilizável.
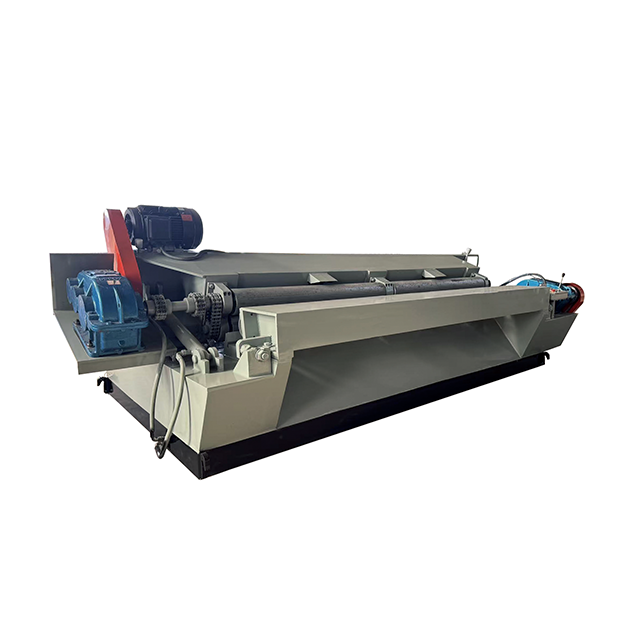
Diferentes espécies de madeira se comportam de maneira drasticamente diferente sob a faca de descascar. Você não pode tratar o pinho macio da mesma forma que trata o carvalho denso. O ajuste dos parâmetros da máquina com base na densidade da madeira determina a qualidade do produto final.
Enfrentamos requisitos de energia contrastantes para diferentes materiais. Madeiras densas requerem grande torque nos rolos de acionamento. Espécies como a bétula e o carvalho oferecem imensa resistência à lâmina. Os motores devem passar por essa resistência sem travar ou vibrar. O alto torque garante rotação constante através de nós densos.
Madeiras mais macias exigem processamento em alta velocidade. Espécies como o choupo e o pinheiro oferecem muito pouca resistência ao corte. Você deve descascá-los em velocidades muito mais altas para manter a eficiência. O equipamento necessita de servomotores dinâmicos capazes de fornecer alto torque e alta velocidade sob demanda.
As configurações do ângulo da faca e da barra de pressão desempenham um papel crucial no gerenciamento da variabilidade das espécies. Você deve executar micro-ajustes no passo da faca descascadora. Espécies duras e quebradiças requerem ângulos de inclinação específicos para evitar fissuras estruturais. A barra de pressão deve comprimir as fibras da madeira logo à frente da aresta de corte. A compressão adequada evita manchas e rasgos em espécies mais macias e esponjosas.
O pré-condicionamento de log atua como um ótimo equalizador. Ferver ou cozinhar toras no vapor normaliza sua densidade interna. Este tratamento térmico suaviza a lignina que mantém as fibras da madeira unidas. O pré-condicionamento reduz drasticamente a força de corte necessária. Ele afeta diretamente o desgaste da máquina. Suas lâminas de precisão permanecem afiadas por muito mais tempo. Seus motores de acionamento sofrem menos estresse térmico.
Categoria de espécie | Densidade Típica | Requisito primário da máquina | Configuração da barra de pressão | Necessidade de pré-condicionamento |
|---|---|---|---|---|
Madeira macia (por exemplo, pinho, choupo) | Baixo (350 - 500 kg/m³) | Alta velocidade de descascamento periférico | Compressão moderada | Baixo (opcional para algumas notas) |
Madeira dura (por exemplo, bétula, carvalho) | Alto (600 - 800+ kg/m³) | Alto torque de acionamento | Alta compressão | Crítico (fervura/vaporização) |
Você não pode discutir o peeling entre espécies sem abordar a remoção da casca. As características da casca mudam completamente dependendo da espécie de árvore. Tentar processar toras sem preparação adequada destrói equipamentos valiosos.
Os desafios de casca específicos de cada espécie exigem soluções versáteis de descascamento. A casca pegajosa dos eucaliptos emaranha-se facilmente em torno dos eixos rotativos. Requer perfis de rotor dentados e agressivos para triturar as fibras de maneira eficaz. Por outro lado, os pinheiros apresentam casca espessa e quebradiça. A casca quebradiça se desprende em grandes placas. O mecanismo de descascamento deve esmagar e raspar essas placas sem danificar o alburno subjacente.
Um descascador de madeira industrial serve como principal mecanismo de defesa para sua linha de produção. Toras chegam da floresta cobertas de detritos. Eles carregam pedras incrustadas, grãos abrasivos e gelo congelado. O descascador elimina agressivamente esses perigos antes mesmo que eles atinjam a linha de descascamento.
Proteger as lâminas de precisão é fundamental. O torno principal utiliza facas altamente sensíveis e perfeitamente afiadas. Uma única rocha incrustada pode causar lascas catastróficas na borda da lâmina. Uma lâmina danificada produz verniz marcado em toda a tora. Força o desligamento imediato da linha para substituição da lâmina. O descascamento adequado elimina totalmente esse risco.
O alinhamento da produtividade determina a eficiência geral da fábrica. O descascador fica a montante do torno principal. Sua velocidade de processamento deve corresponder ou exceder a taxa de consumo do torno. O manuseio de grandes volumes de toras de pequeno diâmetro coloca imensa pressão na estação de descascamento. O descascador deve processar centenas de toras pequenas por hora para manter o torno rápido sem fuso alimentado. Se o descascador desacelerar, toda a fábrica morrerá de fome.
A avaliação de novos equipamentos requer uma abordagem estratégica. Você deve alinhar os recursos da máquina com o fornecimento real de matéria-prima. Os compradores muitas vezes gastam demais em recursos desnecessários ou especificam menos os requisitos críticos de energia.
Avalie seu volume de produção versus sua necessidade de flexibilidade. Algumas instalações operam uma linha dedicada de alta velocidade e de espécie única. Eles processam exclusivamente pinheiros de plantação. Esses moinhos se beneficiam de configurações rígidas e altamente especializadas, otimizadas para velocidade bruta. Eles não precisam de recursos de transição complexos.
Outras instalações dependem de uma cadeia de abastecimento mista. Eles podem processar pinho na segunda-feira e bétula densa na quarta-feira. Essas fresadoras precisam de um torno CNC multiespécies altamente flexível. Um torno CNC armazena centenas de perfis de materiais em seu computador. O operador simplesmente seleciona a espécie de madeira na tela sensível ao toque. A máquina ajusta automaticamente a folga da faca, o ângulo de inclinação e a pressão do rolo instantaneamente.
A validação do fornecedor continua sendo uma etapa crítica no ciclo de aquisição. Nunca compre equipamentos com base apenas em um folheto brilhante. Você deve solicitar uma prova concreta de desempenho ao fabricante.
Siga esta lógica de seleção ao envolver fornecedores:
Envie amostras de materiais: Envie um lote representativo de seus registros típicos para as instalações de testes do fornecedor.
Inclua os piores cenários: inclua toras altamente cônicas, diâmetros pequenos e as espécies de madeira mais difíceis.
Exigir descascamentos de teste ao vivo: peça ao fornecedor para processar suas notas específicas de toras em sua máquina de demonstração.
Analise o resultado: meça a variação de espessura, suavidade da superfície e diâmetro final do núcleo do lote de teste.
Este processo de validação protege o seu investimento. Isso prova que o equipamento pode lidar com suas realidades operacionais reais antes de você assinar qualquer contrato.
O processamento de uma mistura diversificada de diâmetros de toras e espécies de madeira não é mais um gargalo na fábrica. A indústria superou as limitações de equipamentos rígidos e legados. As instalações podem alcançar um rendimento incrível se investirem em tecnologia adaptativa de produção de folheados controlada por CNC. A combinação desta tecnologia com um pré-tratamento de descasque adequado garante um fluxo operacional suave.
As partes interessadas devem tomar medidas imediatas para otimizar as suas linhas. Aconselhamos você a realizar primeiro uma auditoria abrangente das matérias-primas. Documente sua conicidade média da tora, seus limites absolutos de diâmetro mínimo e sua mistura típica de espécies. Estabeleça claramente esses requisitos básicos rígidos. Use esses dados precisos ao solicitar especificações técnicas aos fabricantes. Uma abordagem baseada em dados garante que você adquira os recursos mecânicos exatos que sua fábrica realmente precisa.
R: Os tornos modernos sem fuso normalmente reduzem o limite de queda do núcleo para um padrão da indústria de 30 mm a 40 mm. Eles usam rolos de fricção controlados com precisão para agarrar e girar a madeira. Essa tecnologia extrai o máximo de verniz utilizável de toras de pequeno diâmetro, transformando núcleos anteriormente desperdiçados em material altamente lucrativo.
R: Depende da metalurgia da lâmina e dos ângulos de chanfro. Muitos moinhos usam facas de bisel duplo projetadas para lidar razoavelmente bem com ambos os espectros de densidade. Freqüentemente, você depende de ajustes de software CNC para alterar o ângulo de inclinação da faca em vez de trocar fisicamente as lâminas. No entanto, madeiras extremamente densas podem exigir uma troca de lâmina robusta e dedicada.
R: Descascadores avançados utilizam recursos de rotor flutuante e ajustes independentes de pressão hidráulica. Os dentes cortantes flutuam ao longo dos contornos naturais da tora. Os sistemas hidráulicos ajustam a pressão dinamicamente à medida que a conicidade aumenta. Isso permite que a máquina remova a casca de forma limpa, sem arrancar o valioso alburno que está por baixo.


