


Número Browse:0 Autor:editor do site Publicar Time: 2026-08-12 Origem:alimentado


O tempo de inatividade não planejado em uma laminadora corrói diretamente as margens de lucro. Isso cria enormes gargalos de produção a jusante. Cada minuto parado custa dinheiro de verdade. As operações não podem arcar com reparos reativos. Você deve enquadrar a manutenção como um protocolo de proteção de receitas, e não como um custo irrecuperável.
Ignorar as verificações de rotina leva rapidamente a desalinhamentos mecânicos. Esses desalinhamentos causam grande desperdício de madeira e danos aos rolamentos. As máquinas exigem padrões operacionais rigorosos para funcionarem de forma eficiente. As usinas modernas exigem estratégias proativas para manter a lucratividade.
Este guia descreve as estruturas de manutenção baseadas em evidências necessárias para um alto rendimento. Detalhamos os padrões de calibração e os protocolos do operador exigidos atualmente. Você aprenderá como maximizar a vida útil operacional de equipamentos industriais de folheado. A implementação dessas práticas estabilizará sua área de produção e protegerá seus resultados financeiros.
A transição da manutenção reativa para a preventiva estabiliza as tolerâncias de espessura do folheado.
Um cronograma padronizado de lubrificação e gerenciamento de fluido hidráulico é a base para evitar falhas catastróficas no fuso ou no rolamento.
O gerenciamento interno da lâmina usando um afiador de facas dedicado melhora drasticamente a qualidade do corte e reduz atrasos de afiação terceirizados.
A integração de um sistema informatizado de gerenciamento de manutenção (CMMS) preenche a lacuna entre a manutenção mecânica e a previsibilidade baseada em dados.
Pequenos desalinhamentos mecânicos se traduzem diretamente em espessura inconsistente da faceta. Mesmo uma variação de uma fração de milímetro afeta a qualidade. Obriga você a rejeitar folhas descascadas. Essas rejeições aumentam imediatamente suas porcentagens de desperdício. A degradação do rendimento destrói as margens de lucro esperadas. Você perde o valor da matéria-prima quando a precisão cai.
A manutenção preventiva programada requer tempo de inatividade planejado. Você controla essa programação. A manutenção reativa força desligamentos inesperados. A interrupção do processamento downstream cria custos exponenciais. As linhas de emenda, secagem e prensagem param completamente. Os operadores ficam parados enquanto os mecânicos diagnosticam falhas repentinas. Esses gargalos prejudicam as metas diárias de produção.
Você deve estabelecer métricas-chave para avaliar a eficácia da manutenção. Recomendamos monitorar a Eficácia Geral do Equipamento (OEE). OEE destaca disponibilidade, desempenho e qualidade. Você também deve monitorar o tempo médio entre falhas (MTBF). O MTBF fornece uma imagem clara de confiabilidade. Um MTBF elevado significa que o seu programa de manutenção realmente funciona. Esses dados transformam reparos subjetivos em estratégias de negócios objetivas.
Uma confiável máquina de produção de folheados requer rotinas diárias disciplinadas. Os operadores devem possuir esses fluxos de trabalho específicos.
Você deve limpar constantemente os detritos de madeira e o acúmulo de resina. A poeira cega sensores críticos e bloqueia interruptores de limite. Sensores bloqueados causam falhas no carro e carregamento inadequado de toras. Os operadores devem seguir protocolos rígidos de limpeza entre os turnos.
Limpe os sensores ópticos usando panos não abrasivos aprovados.
Remova aglomerados de resina das barras de pressão usando raspadores de latão.
Aspire o pó fino de madeira das aberturas de ventilação do gabinete elétrico.
As inspeções visuais evitam falhas hidráulicas graves. Os operadores devem verificar as mangueiras hidráulicas quanto a microvazamentos. Eles devem verificar os manômetros em relação às tolerâncias iniciais. Detectar uma queda de pressão precocemente evita uma fixação fraca das toras. A fixação forte garante um descascamento suave.
Muitos operadores acreditam que mais graxa é sempre melhor. Essa falácia “mais é melhor” arruína o equipamento. O excesso de lubrificação dos rolamentos empurra as vedações para fora. O excesso de graxa atrai pó de madeira abrasivo. Essa mistura atua como uma pasta de esmerilar dentro do rolamento.
Você deve definir ciclos de frequência com base nas horas de funcionamento da máquina. Os dias corridos ignoram o volume real de produção. Uma máquina operando em turnos triplos precisa de cuidados diferentes de uma máquina de turno único.
Componente | Ciclo de lubrificação (horas de funcionamento) | Ação necessária |
|---|---|---|
Rolamentos do eixo | 500 horas | Purgue a graxa velha e aplique a graxa OEM medida. |
Parafusos de alimentação | 250 horas | Limpe as roscas, aplique uma leve camada de óleo. |
Cilindros Hidráulicos | 1.000 horas | Verifique as vedações da haste e a integridade do fluido. |
Sempre adquira as graxas corretas para altas temperaturas. Aplicações de alta carga exigem fórmulas OEM específicas. A graxa de baixa qualidade se decompõe sob extrema pressão. Essa quebra causa falhas catastróficas no fuso.
Você deve padronizar regularmente os ajustes de intervalo e ângulo de inclinação. A barra de pressão controla a suavidade do folheado. Ângulos de inclinação incorretos causam marcas de vibração. Os operadores precisam de ferramentas calibradas para definir essas lacunas com precisão. As suposições levam a folhas folheadas ásperas.
Auditorias elétricas de rotina evitam disparos térmicos. As equipes de manutenção devem verificar os contatores quanto a desgaste excessivo. Eles devem verificar a fadiga dos fios perto dos trilhos em movimento. O resfriamento e a ventilação adequados dentro dos gabinetes elétricos são vitais. Unidades superaquecidas desligam toda a linha de descascamento.
A retificação manual limita a precisão do corte. A afiação manual inconsistente cria micromarcações na superfície do folheado. O erro humano altera ligeiramente a geometria da lâmina. Esta irregularidade leva ao rápido embotamento da lâmina durante a produção. Facas cegas rasgam as fibras da madeira em vez de cortá-las.
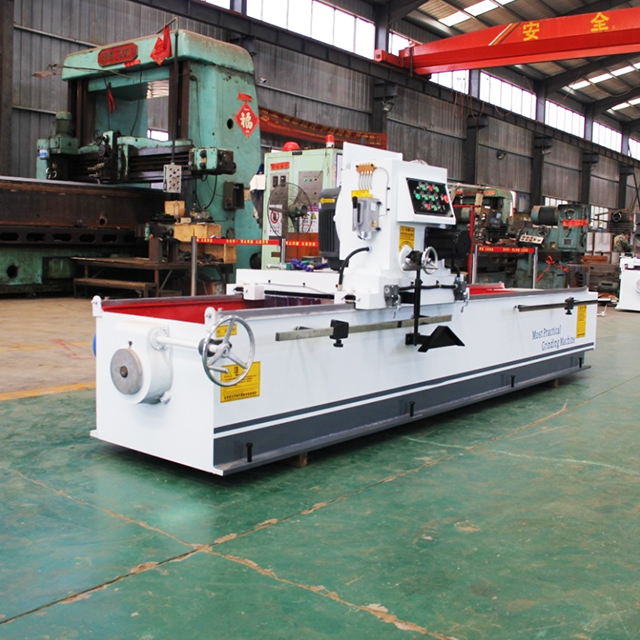
Controlar internamente o processo de afiação estabiliza sua cadeia de suprimentos. Você elimina atrasos de afiação terceirizados. Um dedicado afiador de facas garante sempre ângulos de bisel exatos. Ângulos precisos reduzem a resistência ao corte. Isso reduz a tensão nos motores de acionamento principais. O retorno do investimento fica claro através da maior vida útil da lâmina e maior qualidade do folheado.
Você deve avaliar os apontadores usando critérios específicos. A eficiência do sistema de refrigeração é crucial. O resfriamento deficiente causa danos metalúrgicos. Destrói o temperamento das facas descascadoras. Facas amolecidas ficam cegas instantaneamente. A rigidez é outro fator vital. O carro deve permanecer perfeitamente rígido durante a viagem. A confiabilidade do mandril magnético garante que a lâmina permaneça travada. Tolerâncias ultrarritas dependem do funcionamento perfeito desses recursos.
Confiar no conhecimento tribal coloca suas instalações em risco. Os diários de bordo físicos no chão de fábrica são perdidos ou ignorados. O registro digital substitui esses rastros de papel vulneráveis. Um Sistema Informatizado de Gerenciamento de Manutenção (CMMS) centraliza todos os dados de serviço. Torna o histórico de manutenção acessível a todos.
Você pode acompanhar com precisão os ciclos de vida das peças de desgaste. Mandris e parafusos de alimentação possuem curvas de falha previsíveis. O CMMS rastreia essas curvas específicas. Ele aciona a aquisição automatizada antes que ocorra uma falha. Seu almoxarifado sempre tem a peça certa disponível. Essa abordagem do recurso ao resultado elimina a espera por remessa rápida.
Os medidores de espessura em linha fornecem sistemas de alerta precoce. Eles se integram diretamente ao seu CMMS. Pequenas variações de espessura sinalizam desgaste inicial da máquina. O software solicita intervenções de manutenção imediatamente. Você corrige o desgaste antes que as tolerâncias excedam os limites aceitáveis. Essa integração une perfeitamente o controle de qualidade e a manutenção mecânica.
O melhor cronograma de manutenção falha sem a adesão do operador. Chamamos isso de risco do “fator humano”. Os mecânicos não podem vigiar a máquina a cada minuto. Os operadores devem assumir a responsabilidade pelos cuidados básicos.
O treinamento cruzado de operadores é uma necessidade absoluta. Eles próprios devem realizar a manutenção básica. Esta abordagem segue os princípios da Manutenção Produtiva Total (TPM). Você não pode confiar apenas em mecânicos especializados para verificações diárias. Os operadores conhecem melhor os sons e vibrações normais da máquina. Eles percebem as anomalias primeiro.
A implementação de um novo regime requer transparência de pressupostos. Você verá inicialmente uma diminuição nas horas de produção bruta. Os operadores precisam de tempo para se ajustarem às novas tarefas diárias de PM. Eles trabalharão mais devagar enquanto aprendem. No entanto, esse investimento compensa rapidamente. Você obterá um rendimento geral mais alto no primeiro trimestre. A operação consistente compensa a perda de tempo de curto prazo.
Você precisa de uma estrutura para comprar peças de reposição. As peças OEM custam mais, mas oferecem tolerâncias garantidas. Invista em componentes OEM para itens de caminho crítico de alto estresse. Os conjuntos de fuso e as engrenagens principais exigem precisão do OEM. Existem alternativas aceitáveis de pós-venda para consumíveis não críticos. Suportes de sensores ou mangueiras hidráulicas padrão geralmente funcionam bem em fornecedores terceirizados.
Avalie os fornecedores com base em seus acordos de nível de serviço (SLAs). Os tempos de resposta garantidos são importantes durante uma avaria. A disponibilidade de suporte técnico deve cobrir seus turnos operacionais. O armazenamento de estoque localizado reduz significativamente os atrasos no envio. Você quer parceiros que mantenham estoque perto de suas instalações.
Você deve tomar medidas imediatas para garantir sua produção. Siga estas próximas etapas específicas:
Realize uma auditoria mecânica completa do seu equipamento de descascamento atual.
Identifique componentes que apresentem sinais precoces de fadiga térmica ou mecânica.
Estabeleça uma lista de inventário de peças sobressalentes críticas priorizadas.
Garantir fornecedores secundários para consumíveis de alta rotatividade.
A produção confiável de folheados é um resultado de engenharia. Nunca é um acidente. Protocolos operacionais rígidos protegem diretamente seus investimentos de capital. Eles garantem a consistência do produto em cada lote.
Você deve abandonar os modelos de reparo reativos. Padronize suas inspeções diárias e ciclos de lubrificação. Traga a afiação da lâmina internamente para controlar a qualidade. Adote ferramentas digitais para monitorar o ciclo de vida dos componentes.
Assuma o controle da saúde de seu maquinário hoje mesmo. Solicite uma auditoria de manutenção abrangente de sua equipe de engenharia. Consulte um especialista para saber a disponibilidade de peças sobressalentes críticas. Avalie sua infraestrutura atual de afiação de lâminas para garantir seu rendimento.
R: A frequência de substituição da faca depende muito das horas de funcionamento contínuo. A densidade das espécies de madeira desempenha um papel importante. As madeiras nobres cegam as lâminas muito mais rápido do que as madeiras macias. A qualidade da preparação do log também é importante. Toras adequadamente acondicionadas e descascadas prolongam a vida útil da lâmina. Geralmente, as fresadoras trocam e afiam as facas uma vez a cada turno de 8 horas para manter a geometria de corte ideal.
R: O desalinhamento da barra de pressão é a principal causa da variação de espessura. Se a folga ou o ângulo de inclinação variar, a espessura flutua. Facas cegas também criam forças de corte desiguais. Além disso, os rolamentos do fuso desgastados fazem com que toda a tora vibre. Essa vibração cria manchas grossas e finas na folha descascada.
R: Comprar um afiador industrial geralmente é mais econômico para fábricas de médio a alto volume. A terceirização incorre em altos custos de frete e riscos de atrasos no trânsito. Você atinge o ponto de equilíbrio rapidamente ao executar vários turnos. A afiação interna garante ângulos de bisel precisos. Ele elimina o tempo de inatividade causado pela espera de fornecedores externos para devolver seus blades.
R: Os operadores devem realizar três verificações críticas diariamente. Primeiro, verifique os níveis do fluido hidráulico e as temperaturas operacionais para evitar superaquecimento. Em segundo lugar, inspecione toda a integridade da mangueira de alta pressão em busca de microvazamentos ou protuberâncias. Terceiro, limpe todos os detritos de madeira e resina dos interruptores de limite e sensores ópticos para evitar colisões do carro.


